-
이메일
277485272@qq.com
-
전화
13515874689
-
주소
서안시 남빈가두 대지두공업구 온주양달기계 1층
Wenzhou Yangda Machinery Co., Ltd
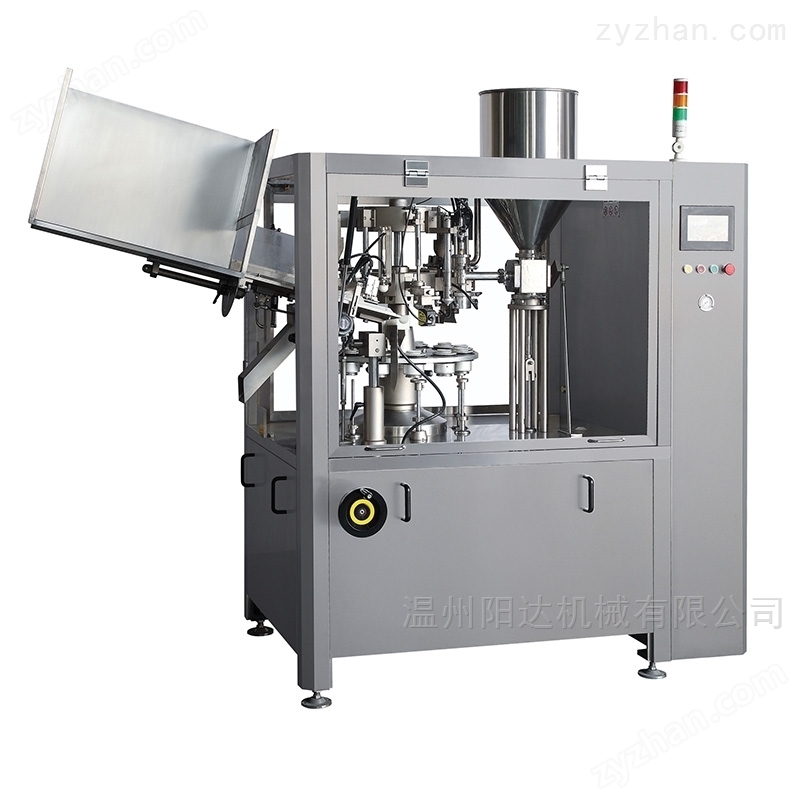
점도 유체 관개 봉미기의 공정 원리는 무엇입니까?
날짜:2025-09-09읽기 :0
점도 유체 관개 봉미기의 공정 원리는 주로 재료 수송, 정량 관개, 봉미 처리 등 핵심 부분과 관련되며, 그 기술은 기계 전동, 유체 제어 및 자동화 시스템을 결합시켰다.다음은 구체적인 분석입니다.
1. 재료 수송과 계량
고점도 유체 (예: 연고형, 풀형 재료) 는 일반적으로 나사 펌프, 피스톤 펌프 또는 자력 펌프로 수송된다.자력펌프는 자력전동기를 통해 무접촉동력전달을 실현하여 루출문제를 피면하는데 특히 위생요구가 높은 장면에 적용된다.계량 시스템은 피스톤식 또는 유량 센서를 통해 주입량을 제어하며, 정밀도 오차는 1% 이내로 제어할 수 있다.
2. 관개와 누출 방지 설계
관개 헤드는 방울이 새는 것을 방지하는 구조나 흡입 장치를 채택하여 고점도 재료가 실을 뽑거나 잔류하는 것을 방지한다.일부 장비는 튜브 헤드 높이와 압력 (0.5~0.6MPa) 을 조정하여 호스 위치가 정확한지 확인합니다.
3. 봉미공예
봉인 과정에는 납작하게 끼우기, 테두리 접기, 코드 찍기 등의 절차가 포함되며, 기계 손을 통해 알루미늄 파이프나 호스의 밀봉을 완성한다.크로마토그래프 센서는 서로 다른 크로마토그래프 대비도에 맞게 조절할 수 있는 봉인 꼬리가 정렬되도록 호스 위치를 지정합니다.
4. 자동화 제어
장치는 PLC 터치스크린 조작, 온도 제어, 속도 조정 등의 기능을 통합하여 수동 디버깅과 자동 실행 모드 전환을 지원한다.일부 기종은 또한 회전 덮개, 표지 부착 등 후속 공정을 통합하여 일체화 생산 라인을 형성한다.
관건적인 매개변수, 례를 들면 프로펠러의 직경, 회전속도, 출력 등은 재료의 특성과 일치해야 하며 큰 직경의 프로펠러에 낮은 회전속도를 배합하면 고유동성재료에 적합하고 반대로 고점도류체에 적합하다.커팅 속도의 제어는 기포 분산과 액적 파쇄 효과에 직접적인 영향을 미치므로 홈의 크기에 따라 설계를 조정해야 한다.