-
이메일
shouwang6368@126.com
-
전화
18051034886
-
주소
남경시 리수경제개발구 단산동로 19호
Nanjing Shouwang Machinery Equipment Co., Ltd
체인 컨베이어: 컬렉션!시작부터 운영까지 사용 보전
날짜:2025-10-20읽기 :4
체인 컨베이어: 컬렉션!시작부터 운영까지 사용 보전
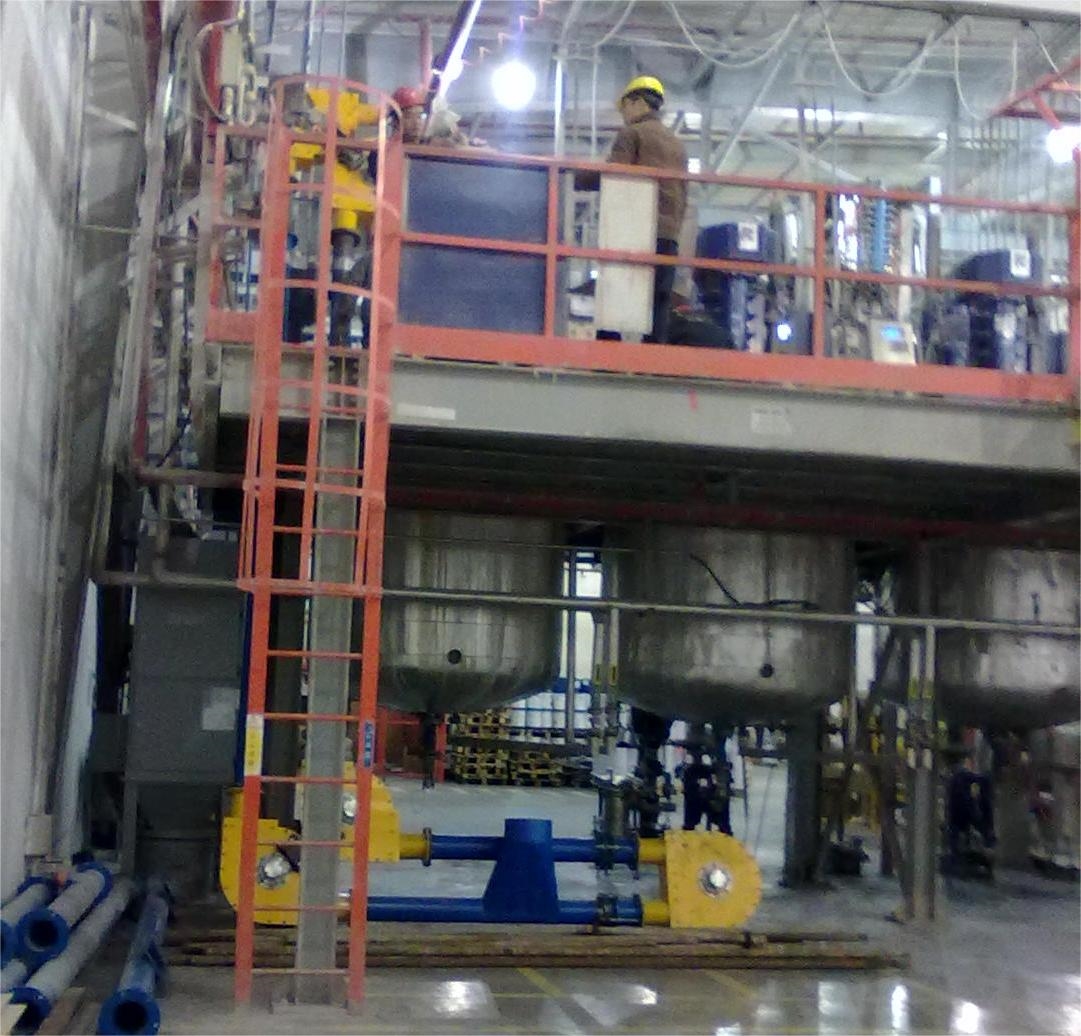
파이프 체인 컨베이어밀폐된 파이프를 수송 통로로 하고, 체인을 통해 스크레이퍼나 접시 등 부속품을 움직여 분말, 입자, 작은 덩어리 등 재료의 수평, 경사 또는 수직 수송을 실현하는 신형 연속 수송 설비이다.전통적인 수송기에 비해 밀페환경보호, 부지면적이 작고 수송효률이 높으며 적응성이 강한 등 뚜렷한 우세를 갖고있어 화학공업, 건재, 량곡, 광산 등 여러 업종에 널리 응용되고있다.사용하기 전에 그 구조와 작업 원리를 충분히 이해하는 것은 후속 안전하고 효율적인 운행을 확보하는 기초이다.
(1) 핵심구조구성
수송관: 일반적으로 스테인리스강, 탄소강 등 재질로 만들어지며 재료의 특성에 따라 적합한 재질을 선택하여 파이프의 내벽이 매끄럽고 재료의 수송저항력을 감소시키는 동시에 밀폐성을 보장하여 재료의 루출과 분진의 비양을 방지한다.
체인과 부속품: 체인은 동력 전달의 핵심 부품으로 흔히 볼 수 있는 판식 체인, 롤러 체인 등이 있다.부속품에는 스크래치, 접시 등이 포함되는데 그 형상과 크기는 수송재료의 특성과 일치해야 한다. 례를 들면 수송분상재료는 접시를 선택할수 있고 수송블록상재료는 스크래치에 더욱 적합하다.
구동장치: 전동기, 감속기, 연축기 등으로 구성되어 수송기에 동력을 제공하며 수송량과 수송거리에 따라 전동기의 출력을 조정하여 설비의 안정적인 운행을 확보할 수 있다.
긴장장치: 주요 역할은 체인의 긴장도를 조절하고 체인의 이완으로 인해 체인이 튀어나오고 체인이 벗겨지는 등 고장을 방지하는 것이다. 흔히 볼 수 있는 것은 나선형 긴장, 중추 긴장 등 방식이 있다.
공급구와 공급구: 공급구는 합리적인 공급속도 제어장치를 설치하여 재료가 쌓이고 막히지 않도록 해야 한다;원료 배출구는 후속 공정 수요에 따라 적합한 원료 하역 방식을 설계하여 재료가 순조롭게 배출되도록 보장해야 한다.
(2) 작업 원리
파이프 체인 컨베이어가 시작되면 구동 장치는 밀폐된 파이프 안에서 체인을 순환시키고 체인의 액세서리 (스크레이퍼 또는 디스크) 는 파이프 내부 벽을 따라 재료를 이동시킵니다.수평 수송 시 재료는 부속품의 추력과 재료 자체의 내부 마찰력에 의해 전진한다;경사나 수직으로 수송할 때 부속품의 추력외에 재료간의 압력도 역할을 발휘하여 재료가 안정적으로 우로 수송되고 미끄러지는 현상이 나타나지 않도록 확보한다.
2. 파이프 체인 수송기 조작 절차
(1) 전원을 켜기 전에 검사한다
설비 외관 검사: 수송 파이프의 변형, 파손, 누출 등 상황을 확인한다;체인, 스크레이퍼, 접시 등 부속품이 완전한지, 마모, 끊어짐, 느슨함 현상이 있는지 검사한다;구동 장치, 조임 장치의 케이스가 온전한지, 연결 부위가 튼튼한지 확인하세요.
윤활 시스템 검사: 구동 장치, 장착 장치 등 핵심 부위의 윤활유 액위가 규정 범위 내에 있는지, 유질이 양호한지, 변질, 오염 현상이 있는지 검사한다;윤활관로가 원활한지, 막힘, 누출 상황이 없는지 검사하여 윤활시스템이 정상적으로 작동할 수 있도록 보장하고 설비 운행에 양호한 윤활조건을 제공한다.
전기 시스템 검사: 배전함 내의 스위치, 접촉기, 계전기 등 전기 부품이 완전한지, 접선이 튼튼한지, 느슨함, 탈락 현상이 있는지 검사한다;모터의 절연 저항이 요구에 부합하는지 검사하여 절연 손상으로 인한 모터 고장을 피한다;급정지 버튼, 위치제한 스위치 등 안전보호장치가 민감하고 믿음직한지 검사하여 긴급상황에서 제때에 전원을 차단하고 설비와 조작인원의 안전을 보호할수 있도록 해야 한다.
재료 준비 검사: 수송 대기 재료의 특성 (예: 입도, 습도, 점도 등) 이 수송기의 설계 매개변수와 일치하는지 확인하여 재료 특성이 일치하지 않아 설비가 막히거나 마모되는 등의 문제를 피한다;원료 투입구에 있는 재료가 너무 많이 쌓였는지 검사하여 원료가 원활하게 들어갈 수 있도록 하는 동시에 재료에 존재할 수 있는 큰 불순물, 금속 이물질 등을 정리하여 수송기 내에 들어가 설비를 손상시키는 것을 방지한다.
(2) 전원 켜기 작업 단계
보조 설비 가동: 만약 수송기에 원료 공급 설비 (예를 들면 나선 공급기, 진동 공급기), 먼지 제거 설비 등 보조 설비가 갖추어져 있다면, 먼저 이러한 보조 설비를 가동하고, 그것이 정상적으로 작동한 후에 다시 수송기의 작동 조작을 진행해야 한다.
빈 부팅 컨베이어: 배전함의 부팅 버튼을 눌러 컨베이어 모터를 부팅합니다. 이때 컨베이어는 빈 부팅 상태입니다.체인의 작동 속도가 균일한지, 이상 소음 유무, 진동이 정상인지 등을 포함한 수송기의 작동 상황을 면밀히 관찰하는 동시에 각 부위의 온도가 정상 범위 내에 있는지 검사한다 (예를 들어 전기 기계의 온도는 일반적으로 80 ℃ 를 초과하지 않으며, 베어링의 온도는 일반적으로 70 ℃ 를 초과하지 않는다).공재 가동 시간은 보통 5-10분으로 설비에 이상이 없는지 확인한 후 원료 공급 작업을 한다.
점진적인 원료 공급: 원료 공급 설비를 통해 천천히 수송기 내에 원료를 공급하고, 초기 원료 공급량은 정격 수송량의 30~50% 로 통제한 후 수송기의 운행 상황과 자재 수송 효과에 따라 정격 수송량에 도달할 때까지 점진적으로 원료 공급량을 증가시켜야 한다.재료를 공급하는 과정에서 재료의 입구, 파이프 내의 재료의 유동 상황을 예의주시하여 재료가 쌓이고 막히는 현상이 나타나지 않도록 해야 한다.만약 공급구에 재료가 쌓인 것을 발견하면, 즉시 공급량을 줄이거나 공급량을 잠시 중단하고, 재료가 소통된 후에 다시 계속 공급해야 한다.
(3) 운행 중 모니터링
운행 파라미터 모니터링: 수송기 운행 과정에서 정기적으로 설비의 운행 파라미터를 검사하고 기록한다. 예를 들어 전기 기계의 전류, 전압, 회전 속도, 수송량, 각 부위의 온도 등이다.만약 전기기계의 전류가 갑자기 증가하고 전압이 불안정하며 수송량이 뚜렷이 떨어지거나 각 부위의 온도가 비정상적으로 상승하는 등 상황을 발견하면 즉시 정지하여 검사하고 원인을 찾아내고 고장을 제거한후에야 설비를 다시 가동할수 있다.
자재 수송 상태 모니터링: 파이프 내 자재의 수송이 원활한지, 막힘, 체류 현상이 있는지 관찰한다;배출구에 있는 재료의 배출량과 배출 상태가 정상인지, 재료 누출 상황이 있는지 검사한다.만약 파이프가 막힌 것을 발견하면 즉시 재료 공급을 중지하고, 상응하는 소통 조치를 취해야 하는데, 예를 들면 역방향 운행 수송기 (설비 설계가 허락하는 경우), 막힌 부위를 청소하는 등 막힌 상태에서 설비를 강제로 운행하는 것을 엄금하여 체인, 스크레이퍼 등 부품을 손상시키지 않도록 해야 한다.
이상상황처리: 운행과정에 설비에서 이상소음 (예를 들면 금속충돌음, 마찰음 등) 이 나거나 격렬한 진동이 나타나거나 냄새 (예를 들면 타는 냄새) 가 나면 즉시 급정지버튼을 눌러 전원을 차단하고 설비의 운행을 중지해야 한다.그런 다음 전문가를 조직하여 설비에 대해 전면적인 검사를 진행하여 이상 원인을 찾아내고 효과적인 수리 조치를 취하며, 고장을 제거한 후에는 빈 적재 시험 가동을 진행하고, 설비가 정상인지 확인한 후에야 다시 사용에 투입할 수 있다.
(4) 종료 작업 단계
원료 공급 중단: 우선 원료 공급 설비의 운행을 중지하고, 수송기 내의 원료 공급을 중지하며, 파이프 내의 자재가 기본적으로 수송된 후 (즉, 원료 배출구에 자재 배출이 없거나 배출량이 현저히 감소함) 다음 작업을 진행한다.
공재 운행: 파이프 내의 재료가 기본적으로 수송된 후, 수송기가 3~5분 동안 계속 공재 운행하도록 하는데, 그 목적은 파이프 내에 남아 있는 재료를 정리하고, 재료가 파이프 내에 쌓이는 것을 줄이는 것이며, 동시에 설비의 각 부위를 점차 냉각시킬 수 있으며, 온도 급강하로 인해 설비에 손상을 초래하지 않도록 하는 것이다.
수송기 정지: 배전함의 정지 버튼을 눌러 수송기 전동기의 작동을 정지한다.보조 장치가 있으면 컨베이어가 중지된 후에 보조 장치의 작동을 중지합니다.
꺼진 후 검사와 정리: 꺼진 후, 수송기 각 부위에 자재 잔류, 파손 등 상황이 있는지 검사하고, 즉시 파이프 내, 원료 입구와 원료 출구의 잔류 자재를 정리하며, 자재가 덩어리지고 변질되어 다음 설비 운행에 영향을 주지 않도록 한다.동시에 설비를 간단하게 청소하고 설비의 외관을 깨끗하게 유지한다.