-
이메일
shouwang6368@126.com
-
전화
18051034886
-
주소
남경시 리수경제개발구 단산동로 19호
Nanjing Shouwang Machinery Equipment Co., Ltd
톤 포켓 해제 스테이션: 핵심 단계의 정밀화 제어
날짜:2025-10-28읽기 :2
톤 포켓 해제 스테이션: 핵심 단계의 정밀화 제어
톤 포켓 스테이션사용 가이드
1. 사전 준비: 안전과 효율의 초석
장치 상태 확인
주체구조: 프레임, 지지플랫폼, 밀봉덮개가 튼튼하고 변형이 없는지 검사하고 클램프/승강장치(실린더/유압봉), 원료하역시스템(나선수송기/진동공급기), 먼지제거시스템(펄스청소기/풍기)이 정상적으로 운행되고 카드막힘, 기름누출/가스현상이 없다.
전기 제어: PLC 패널, 급정지 버튼, 센서 표시가 정상인지 확인하고, 안전 잠금 장치 (예: 밀봉 문턱 위치, 클러치 위치 감지) 기능이 유효합니다.
먼지 제거 시스템: 펄스 청소기 및 송풍기를 미리 가동하여 폐쇄 영역 내의 음압 값을 -50~-150Pa로 제어하여 먼지가 흩어지는 것을 방지합니다.
재료와 톤백 준비
재료 명칭, 규격, 차수를 대조하여 생산 수요와 일치하도록 확보한다;톤봉지의 외관이 파손되지 않고 재료가 새지 않았으며 탱크가 완전하고 끊어지지 않았음을 검사한다.
쉽게 습기를 흡수하여 덩어리가 되는 재료 (예: 탄산칼슘) 에 대해 해독소에 가열/파공 장치가 설치되어 있는지 확인하고 매개변수를 미리 설정한다.
2. 톤백 조립과 위치: 정확한 조작의 출발점
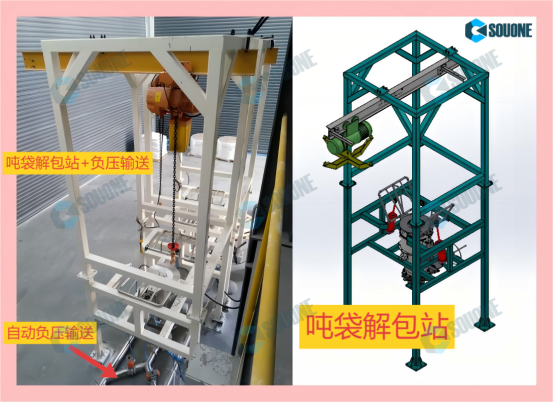
조립 조작: 운행/지게차/전동 조롱박을 사용하여 톤백 상단 4개의 탱크를 잡아당겨 균일하게 힘을 받아 한쪽이 기울어지지 않도록 한다;장비 프레임에 충돌하지 않도록 천천히 리프트하고 패킷 해제 스테이션 바로 위로 이동합니다.
포지셔닝 고정: 톤 포켓을 지지 플랫폼이나 클러치 장치에 내려 원료 배출구가 하역 재료 깔때기 입구에 맞도록 확보한다;클램프장치를 가동하여 톤주머니를 고정시키고 일부 설비는 승강장치를 통해 재료배출구를 당겨 재료의 자연낙하를 촉진한다.
3. 톤봉지 하청소의 밀봉과 하역: 핵심 단계의 정밀화 제어
밀봉 및 먼지 제거 작동
투명 밀봉 덮개를 닫아 폐쇄 공간을 형성한다;밀봉 테이프가 빈틈없이 밀착되어 있는지 확인하세요.
먼지 제거 시스템을 가동하여 하역 과정에서 발생하는 먼지를 음압으로 흡착하여 여과봉지에 여과한 후 표준에 도달하여 배출하며, 수집한 먼지는 회수하여 이용할 수 있다.
주머니와 재료를 풀다
수동으로 주머니를 열다: 밀봉 덮개 장갑 구멍을 통해 톤 주머니 배출구 묶음 끈을 풀거나 봉선을 잘라내고, 재료는 중력/진동기의 보조하에 하역 재료 깔때기에 떨어진다.
자동 주머니 열기: 전자동 설비는 절삭 장치를 통해 자동으로 톤 주머니를 자르거나 주머니 뒤집기 장치를 통해 톤 주머니를 거꾸로 배치하여 진동기 하역 자재 (유동성이 낮은 재료에 적용).
재료 수송: 깔때기 밑부분의 나선 수송기/진동 공급기는 등속으로 재료를 후속 단계로 수송한다;재료가 쉽게 뭉치면 깔때기 벽 진동기를 시작하거나 믹서 프로펠러를 미리 분산시킨다.
4. 빈 봉투 회수와 정리: 폐쇄 루프 관리의 마무리
빈 주머니 제거: 먼지 제거 시스템을 닫은 후, 클램프 장치를 풀고, 기중 설비로 빈 주머니를 수거 구역으로 들어올린다;회수가능한 톤봉지는 청결검사후 보관해야 하며 일회용 톤봉지는 고페규범에 따라 처리해야 한다.
설비 청소: 압축 공기/소프트 브러시로 하역 재료 깔때기, 공급 장치 내벽 잔류 재료를 청소한다;재료를 교체할 때 밀봉덮개, 먼지제거려과봉지, 수송관을 청결하여 교차오염을 피해야 한다.
5. 안전 주의사항과 유지보수
안전규범: 조립할 때 역인을 엄금하고 조롱박의 하중은 정액을 초과하지 않는다.방폭형 설비는 무열량 발생 및 정전기 방호를 확보해야 한다;유지 보수 전 단전 게시판, 방진 마스크, 고글 등 PPE 착용.
유지 관리:
일상: 눈으로 설비 이상을 검사하고, 진공청소기의 압차를 감시하고, 집진두를 비운다.
주기: 파손된 필터 교체, 진동기/뿅망치 고정 볼트 검사, 무게 측정 시스템 교정.
예방성: 매 분기마다 전기시스템, 구조틀을 검사하고 관건부품을 윤활하여 설비가 장기적으로 안정적으로 운행되도록 확보한다.